Les matériaux alternatifs
Afoco assure la promotion de tous les matériaux alternatifs issus du traitement des matériaux alternatifs industriels. L’objectif est de valoriser ces matériaux alternatifs dans l’industrie, le BTP, en remplacement des matériaux traditionnels prélevés dans le milieu naturel.

Laitier de haut-fourneau cristallisé
Génération du laitier de haut-fourneau cristallisé
Le laitier de haut-fourneau est produit par les usines sidérurgiques intégrées, dites « en filière fonte ». La production de fonte se fait par réduction de minerais de fer, riches en oxydes, en mélange à du coke (combustible et réducteur) et de calcaire CaCO3 (jouant le rôle de fondant) dans un four vertical à la base duquel on insuffle de l’air chaud.
Sous l’effet de la chaleur le calcaire se décompose en chaux CaO (oxyde de calcium) qui réagit avec les impuretés du minerai, notamment la silice, l’alumine et autres oxydes.
Le procédé fonctionne en continu : par effet de densité, la fonte s’accumule au fond du haut-fourneau tandis que le laitier plus léger composé des éléments non ferreux (chaux, silice, alumine et additifs minéraux) surnage. Le laitier est alors séparé de la fonte par soutirage, sous forme de roche liquide à une température d’environ 1500°C. La production d’une tonne de fonte génère environ 250 à 300 kg de laitier.
Types d'usage
- Granulats en technique routière, pour des usages en couche de forme et en assises de chaussées
- Granulats pour certains bétons, enrobés bitumineux ou ballast ferroviaire
- Constituant de base dans la fabrication de la laine de roche
Pourquoi utiliser des laitiers de haut-fourneau cristallisés ?
- Réduction de l’empreinte environnementale de la production d’acier grâce à la valorisation des co-produits dans une logique d’économie circulaire ;
- Performances mécaniques et thermiques ;
- Isolation thermique renforcée des bétons ;
- Allègement des structures et économies de fondation.
En savoir plus

Laitier de Haut-Fourneau granulé/vitrifié
Génération du laitier de haut-fourneau granulé-vitrifié
Le laitier de haut-fourneau est produit par les usines sidérurgiques intégrées, dites « en filière fonte ». La production de fonte se fait par réduction de minerais de fer, riches en oxydes, en mélange à du coke (combustible et réducteur) et de calcaire CaCO3 (jouant le rôle de fondant) dans un four vertical à la base duquel on insuffle de l’air chaud.
Sous l’effet de la chaleur le calcaire se décompose en chaux CaO (oxyde de calcium) qui réagit avec les impuretés du minerai, notamment la silice, l’alumine et autres oxydes.
Le procédé fonctionne en continu : par effet de densité, la fonte s’accumule au fond du haut-fourneau tandis que le laitier plus léger composé des éléments non ferreux (chaux, silice, alumine et additifs minéraux) surnage. Le laitier est alors séparé de la fonte par soutirage, sous forme de roche liquide à une température d’environ 1500°C. La production d’une tonne de fonte génère environ 250 à 300 kg de laitier.
Types d'usage
- Dans les bétons : incorporé sous forme finement broyée, en remplacement partiel du ciment
- Dans les infrastructures routières : utilisé dans la fabrication des graves hydrauliques ou en tant que composant principal de liants hydrauliques routiers
- Dans la production de ciment : en substitution partielle du clinker dans les ciments de type CEM II et CEM III
- Dans l’industrie du verre : comme source d’alumine et de silice
- Dans la production d’abrasifs de grenaillage : pour le traitement de surface des métaux, en remplacement de sables naturels, avec comme avantage sanitaire l’absence de silice libre
Pourquoi utiliser des laitiers de haut-fourneau granulés/vitrifiés ?
- Améliore la durabilité du béton et limitent les phénomènes de dégradation des armatures ;
- Réduit les émissions de CO2 grâce à une diminution de la proportion de clinker, dont la production est très énergivore ;
- Améliore les performances des bétons : résistance mécanique plus élevée à long terme, durabilité accrue, faible perméabilité, aspect esthétique plus homogène, une meilleure résistance au feu.
En savoir plus
Laitier de métallurgie secondaire : laitier de poche
Génération du laitier de poche
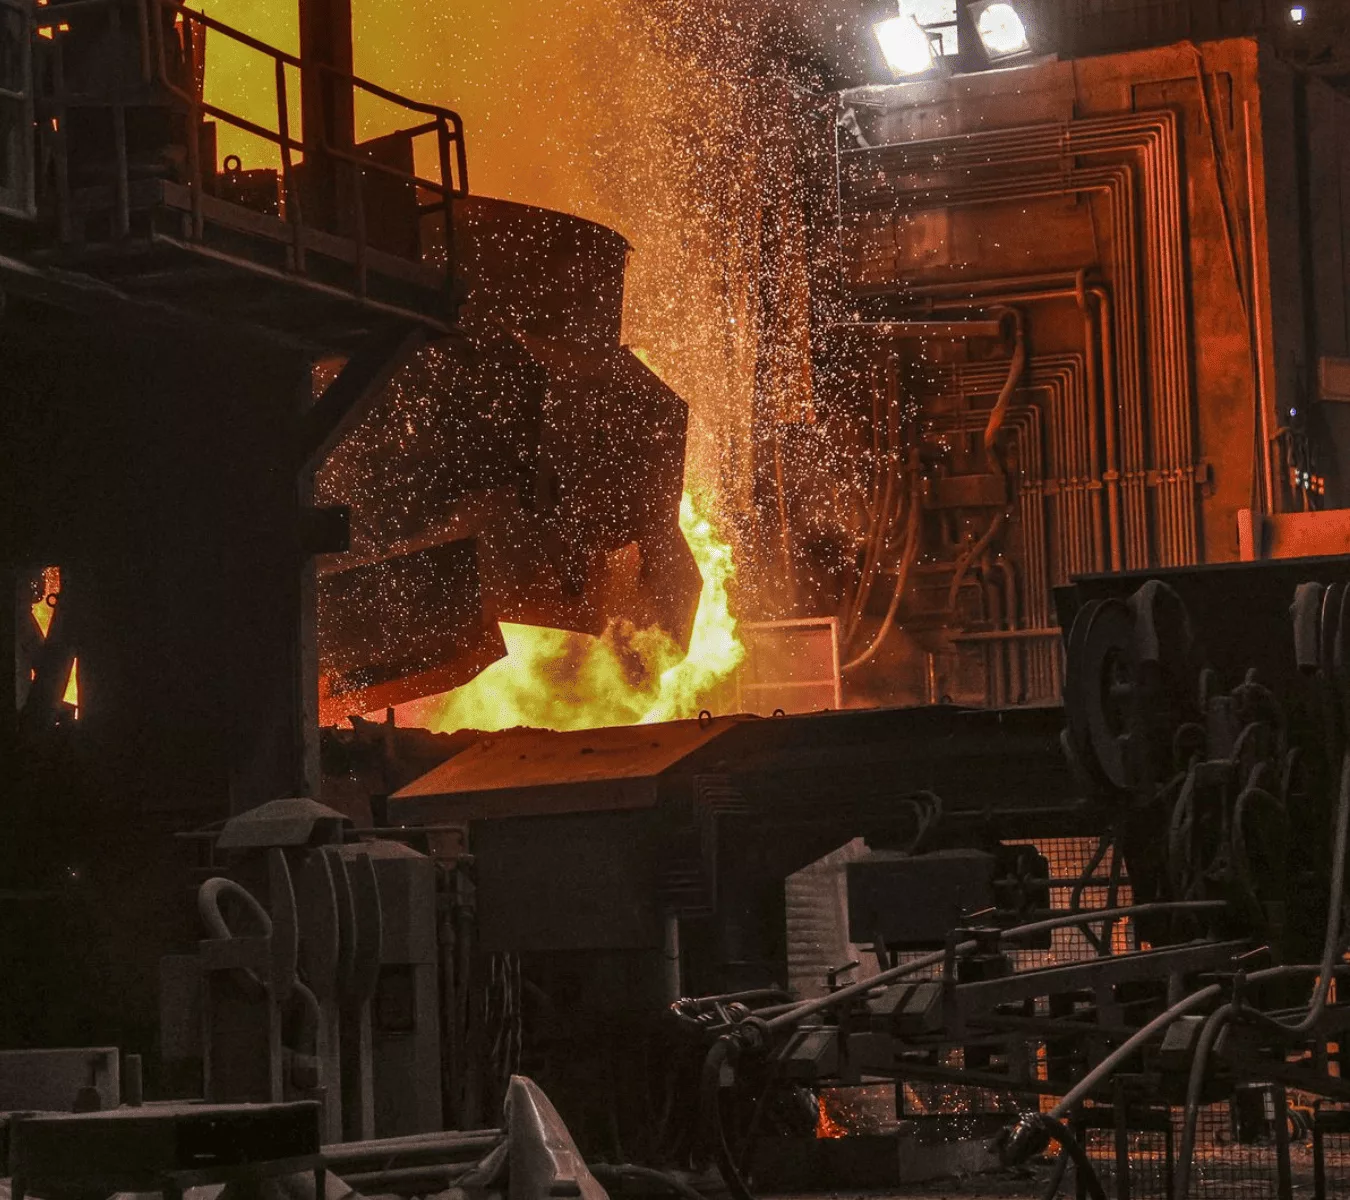
Les laitiers de poche correspondent aux laitiers formés lors des opérations d’affinage et de mise à nuance de l’acier après fusion au four. L’acier liquide est traité dans une installation d’affinage par ajout d’éléments d’addition, de désulfuration et de désoxydation comme la chaux ou la dolomie, des ferroalliages (aluminium, silicium) ou de l’argon.
Le laitier formé absorbe alors les impuretés comme le soufre, le phosphore et les oxydes. Lorsque l’affinage est terminé (environ 1700°C), l’acier est envoyé vers une machine de coulée continue ou des lingotières pour produire des brames, blooms, billettes ou lingots. Le laitier liquide est versé en fosse ou en cuvier pour refroidissement. Les laitiers de métallurgie secondaire sont très basiques, avec un indice de basicité de 1,6 à 1,8 (rapport CaO/SiO2).
L’élaboration d’une tonne d’acier affiné génère de 15 à 25 kg de laitier de poche, mais cette quantité dépend fortement de la nuance d’acier et du procédé d’affinage (fourchette plus large, de 10 à 90 kg/t) en fonction du procédé, de la qualité de la charge et des objectifs métallurgiques.
Types d'usage
- Correcteur granulométrique : valorisation, après caractérisation, en mélange avec d’autres laitiers afin de garantir la conformité aux exigences normatives en vigueur
- Réalisation de voies non revêtues : chemins ruraux, chemins de halage, chemins agricoles, chemins forestiers et diverses pistes
- Valorisation dans des filières spécifiques : correction de l’acidité des sols en agriculture, traitement des sols (stabilisation et amélioration), industrie cimentière, carbonatation et captage du CO2
- Recyclage en aciérie grâce à leur teneur en chaux et en alumine.
Pourquoi utiliser des laitiers de poche ?
- Bénéficient d'excellentes performances mécaniques pour la réalisation de voies non revêtues et d’infrastructures à faible trafic (chemins ruraux, forestiers, agricoles, pistes, etc.) ;
- Peuvent être valorisés en mélange avec d’autres laitiers, en tant que correcteur granulométrique ;
- Réduisent l’impact environnemental grâce à l’utilisation de matériaux durables en substitution aux ressources naturelles ;
Laitier d’aciérie de four électrique
Génération de laitiers d'aciérie de four électrique
Le laitier d’aciérie de four électrique est un coproduit issu de la fabrication de l’acier à partir de ferrailles recyclées fondues dans un four à arc électrique. La production d’acier par ce procédé se déroule en plusieurs étapes :
- Chargement du four : le four est rempli principalement de ferrailles recyclées ( parfois complété par du fer pré-réduit (DRI/HBI) ou de la fonte).
- Fusion : trois électrodes en graphite créent un arc électrique qui génère des températures très élevées, pouvant dépasser 3 000 °C au niveau de l’arc. Cette énergie permet de faire fondre rapidement la charge métallique.
- Affinage et ajustement de la composition : une fois le métal liquide obtenu, des ferroalliages (ferromanganèse, ferrosilicium, ferrochrome, etc.) sont ajoutés pour obtenir la nuance d’acier souhaitée.
- Lorsque la fusion est terminée (température de 1600°C environ), l’acier est envoyé vers une machine de coulée continue pour produire des brames, blooms ou billettes, et le laitier liquide est versé en fosse ou en cuvier pour refroidissement. L’élaboration d’une tonne d’acier génère environ entre 90 et 130 kg de laitier en fonction du procédé, de la qualité de la charge et des objectifs métallurgiques.
Types d'usage
- Technique routière : remblais, sous-couches, assises de chaussées, chaussées réservoirs, enrobés bitumineux et enduits superficiels
- Plate-forme industrielle : plateformes et de couches de forme, y compris sous dallages en béton
- Ouvrage hydraulique : tranchées drainantes, puits d’infiltration, digues, enrochements et masques poids
- Industrie manufacturière : composition de la laine de roche
Pourquoi utiliser des laitiers d'aciérie de four électrique
- Caractéristiques constantes et homogènes ;
- Performances géotechniques de haute qualité, souvent supérieures à celles de nombreux matériaux naturels ;
- Ressource industrielle de proximité, régulière et pérenne, permettant une disponibilité continue ;
- Coût de production très compétitif grâce à une production industrielle maîtrisée ;
- Impact environnemental maîtrisé et encadré, contribuant à la préservation des ressources minérales naturelles
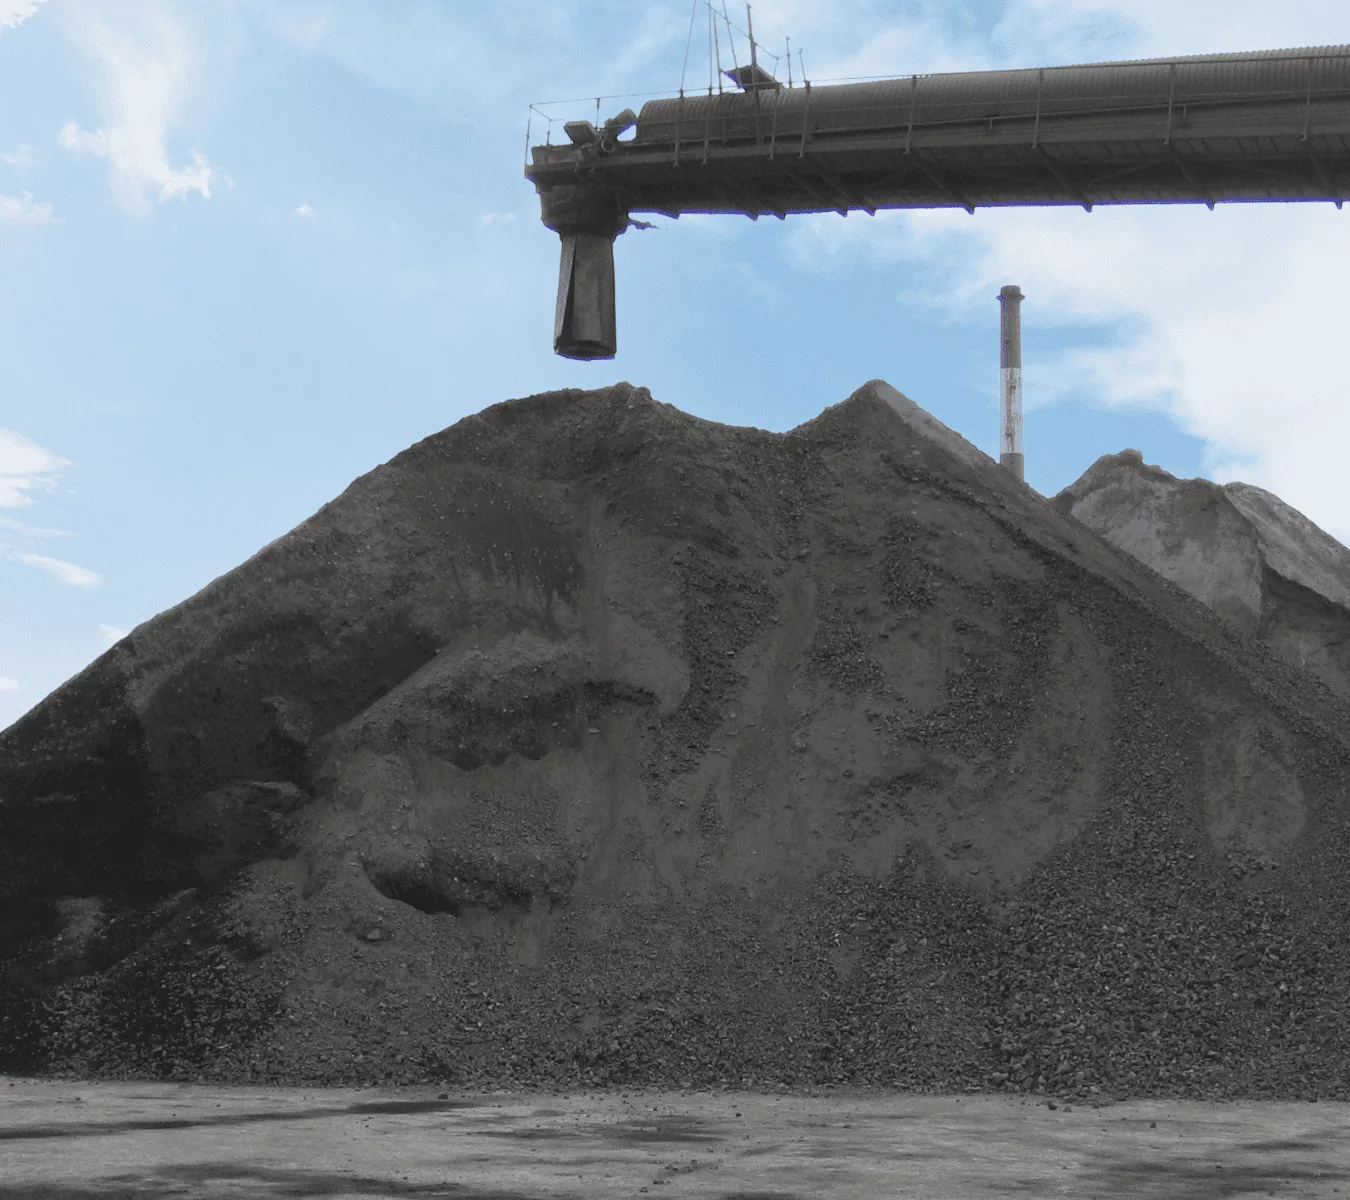
Laitier d’aciérie de conversion
Génération de laitiers d'aciérie de conversion (LAC ou LD)
Après la sortie de la fonte en fusion du haut-fourneau, celle-ci est transportée en wagon-poche jusqu’au convertisseur où elle est transformée en acier. En raison de sa teneur élevée en carbone, la fonte présente une fragilité limitant ses applications. Il est donc nécessaire d’en abaisser la teneur en carbone afin d’obtenir de l’acier. Le procédé le plus couramment utilisé repose sur l’oxydation par soufflage d’oxygène. La fonte liquide est introduite dans un convertisseur avec des ferrailles de récupération et de la chaux utilisée comme fondant (élévation de température).
Après fermeture de l’appareil, de l’oxygène est insufflé par le haut du convertisseur (procédé Linz-Donawitz (LD)) : le carbone s’oxyde et est éliminé sous forme gazeuse (CO2) au cours d’une réaction exothermique.
Lorsque la teneur en carbone souhaitée est atteinte, des ajouts d’éléments d’alliage sont effectués afin d’obtenir la nuance d’acier désirée. La production de laitier LD est de l’ordre de 100 kg de laitier par tonne d’acier.
Types d'usage
- Technique routière et travaux publics : utilisé comme remblai, couche de forme, ainsi que dans les ouvrages hydrauliques (digues, berges, rives). Il convient également aux voies non revêtues et aux couches de roulement non liées à faible trafic.
- Enrobés bitumineux : sa dureté et ses caractéristiques LA, MDE et PSV permettent son intégration dans les enrobés pour améliorer l’adhérence et la durabilité des chaussées fortement sollicitées.
- Liants hydrauliques routiers (LHR) : sa teneur en chaux libre lui confère une réactivité exploitable comme constituant de LHR selon la NF EN 13282-2.
- Agriculture : utilisé comme amendement basique sur les cultures et prairies, seul ou associé à des engrais phosphatés et potassiques compatibles. Usage normé selon la NF U44-001, dans la catégorie des amendements basiques sidérurgiques (Classe IV).
Pourquoi utiliser des laitiers d'aciérie de conversion ?
- Des caractéristiques mécaniques et environnementales constantes et homogènes ;
- Des performances géotechniques « haut de gamme » ;
- Densité élevée (durabilité des infrastructures) ;
- Coût de production très compétitif ;
- Impact environnemental maîtrisé et encadré, contribuant à la préservation des ressources minérales naturelles
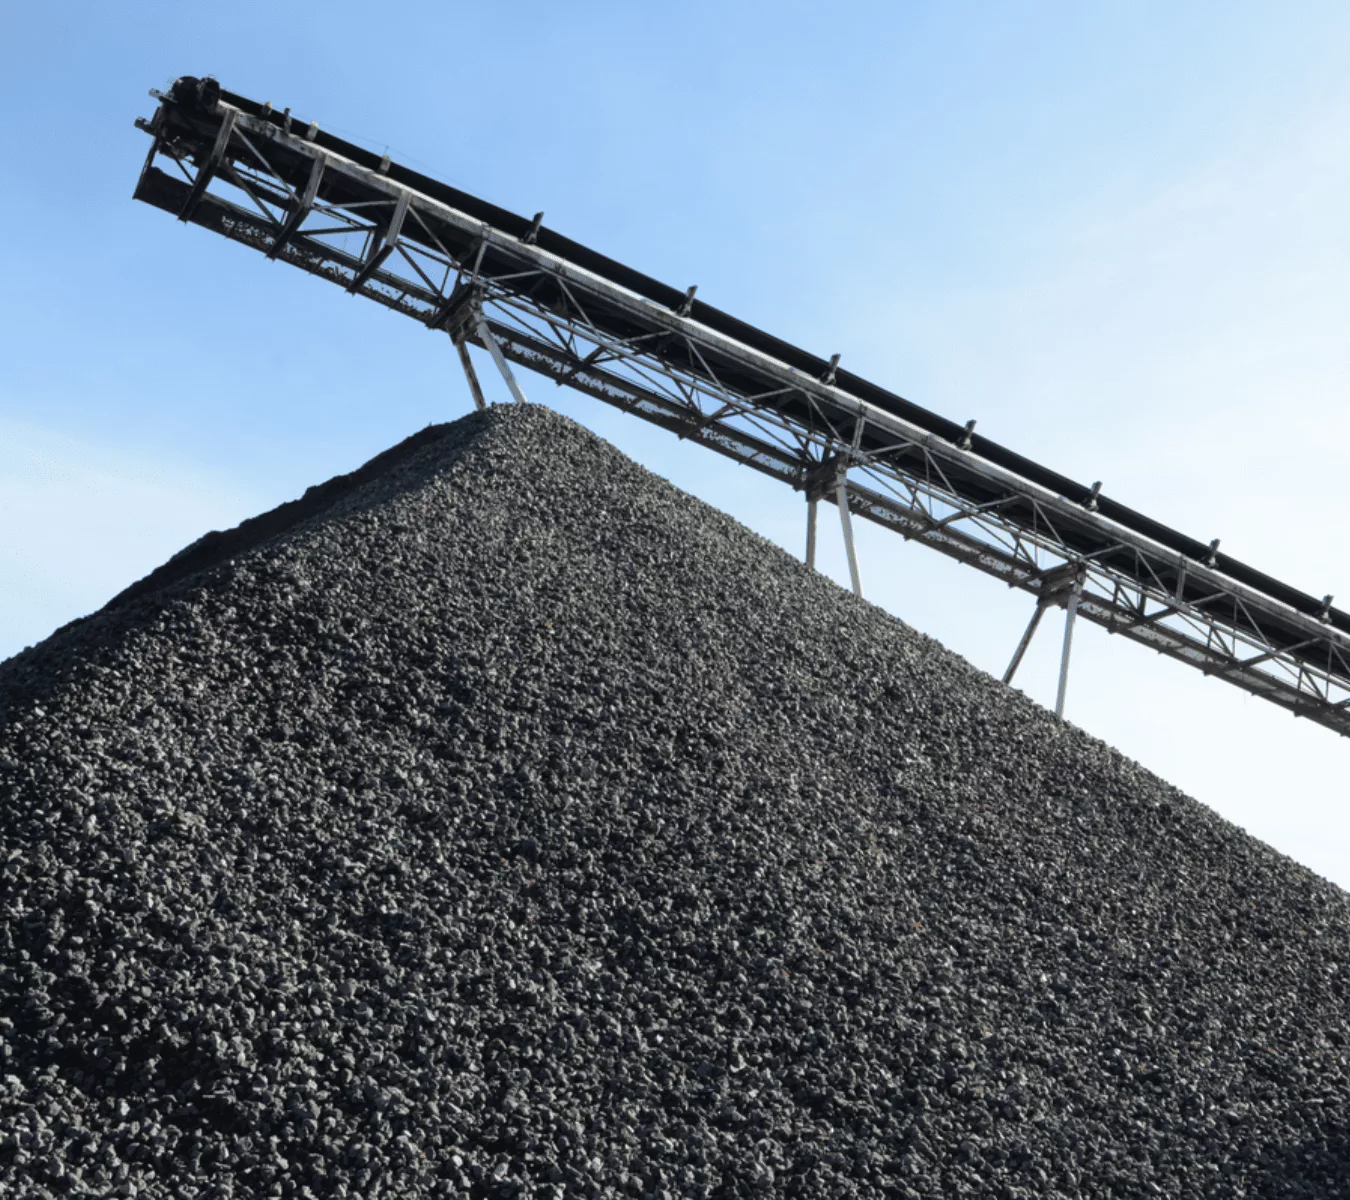
Laitiers de haut-fourneau issus de crassiers historiques
Génération de laitiers haut-fourneau issus de crassiers historiques
Les crassiers historiques sont des dépôts de laitiers sidérurgiques issus de la production de fonte et d’acier aux XIXe et XXe siècles, notamment en Lorraine. Avec le développement des techniques de concassage, de criblage et de séparation des métaux, ces anciens dépôts peuvent aujourd’hui être exploités comme gisements de matériaux minéraux secondaires.
Pour rappel, lors de la production de fonte au haut-fourneau, le minerai de fer est chauffé en présence de fondants. Les constituants non métalliques du minerai et les ajouts forment le laitier de haut-fourneau. À la sortie du haut-fourneau, le laitier liquide est refroidi selon deux moyens qui déterminent ses propriétés : le refroidissement lent à l’air (laitier cristallisé) et le refroidissement brutal à l’eau (laitier vitrifié).
Les matériaux constituant les anciens crassiers sont principalement associés aux formes cristallisées et refroidies lentement. Un crassier historique n’est cependant pas nécessairement un matériau homogène. Sa composition dépend de la période de production, du minerai et des fondants utilisés, des procédés sidérurgiques successifs, du mode de refroidissement et des conditions de stockage.
Types d'usage
- Techniques routières : remblais, tranchées, couches de forme, couches de base et de fondation, et couches de roulement
- Aménagement : plateformes logistiques et industrielles, les remblais techniques ou les ouvrages drainants
Le choix de l’usage doit toujours être réalisé à partir des caractéristiques du matériau produit et des exigences techniques et environnementales de l’application envisagée.
Pourquoi utiliser des laitiers de haut-fourneau issus de crassiers historiques ?
- Revalorisation des gisements anthropiques déjà disponibles ;
- Préservation des ressources minérales naturelles ;
- Réintégration du matériau dans l’économie, plutôt que son stockage définitif ;
- Intérêt territorial de proximité, permettant une logique de circuit court des matériaux ;
- Séparation des fractions métalliques (économique et qualitatif).
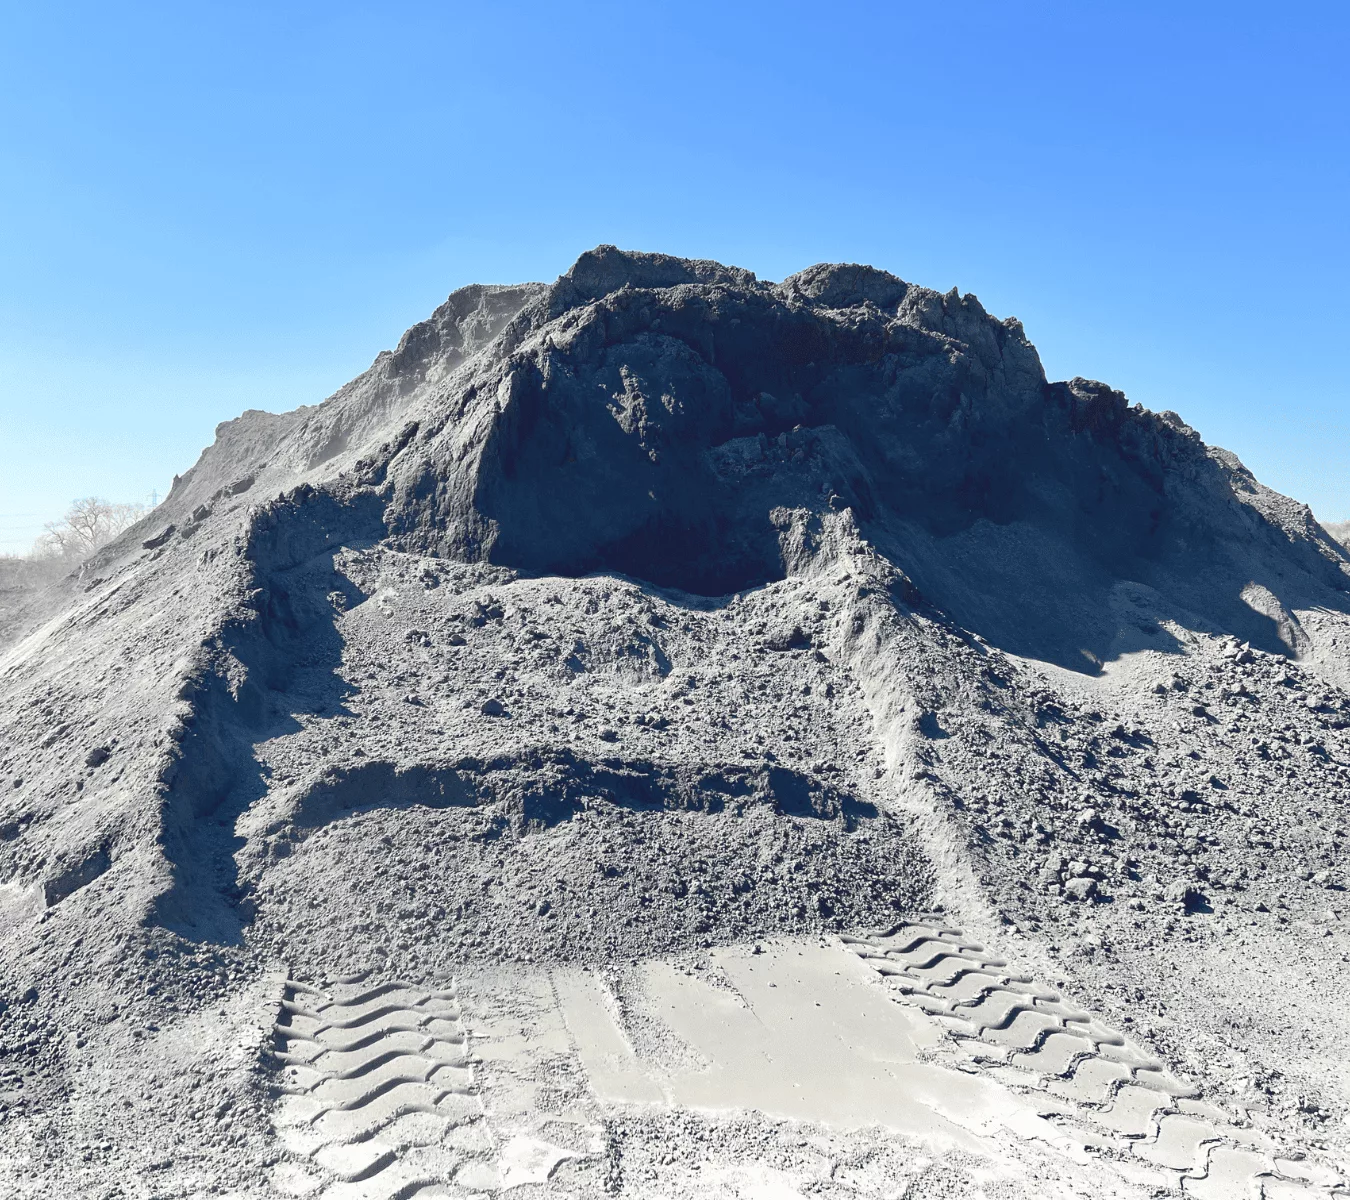
Cendres humides de charbon
Génération des cendres humides de charbon (volantes)
Les cendres volantes sont produites lors de la combustion du charbon pulvérisé dans les centrales thermiques à des températures comprises entre 1 200 et 1 500 °C. Les matières minérales contenues dans le charbon, telles que la silice, l’alumine et les oxydes de fer, fondent partiellement puis se vitrifient lors du refroidissement rapide dans les gaz de combustion. Cette transformation génère des particules très fines, généralement sphériques, entraînées par les fumées. Les cendres sont récupérées par des systèmes de dépoussiérage, notamment des électrofiltres ou des filtres à manches, avant le rejet des gaz dans l’atmosphère.
Types d'usage
- Bétons : dans le béton en tant qu'addition de type 2 en remplacement partiel du ciment pour ses propriétés pouzzolaniques
- En technique routière : comme constituant de liants hydrauliques routiers, en remblai ou en sous-couche de forme
- Cimenterie : en tant que possible constituant des ciments
Pourquoi utiliser des laitiers de haut-fourneau issus de crassiers historiques ?
- Propriétés pouzzolaniques et finesse granulométrique
favorisant leur réactivité ; - Amélioration des performances mécaniques des sols ;
- Réduction de la plasticité et amélioration de la stabilité des sols ;
- Augmentation de la durabilité des couches de forme et de
fondation ; - Valorisation d’un sous-produit industriel, contribuant à une
démarche de réemploi et de réduction des déchets.

Cendres issues de la combustion de biomasse
Génération des cendres issues de la combustion de biomasse
Les cendres volantes sont produites lors de la combustion du charbon pulvérisé dans les centrales thermiques à des températures comprises entre 1 200 et 1 500 °C. Les matières minérales contenues dans le charbon, telles que la silice, l’alumine et les oxydes de fer, fondent partiellement puis se vitrifient lors du refroidissement rapide dans les gaz de combustion. Cette transformation génère des particules très fines, généralement sphériques, entraînées par les fumées. Les cendres sont récupérées par des systèmes de dépoussiérage, notamment des électrofiltres ou des filtres à manches, avant le rejet des gaz dans l’atmosphère.
Types d'usage
- Cendres de bagasse : potentiel d’addition minérale dans les ciments, mortiers et bétons, en substitution partielle du clinker ou des cendres volantes de charbon
- Cendres de pellets : potentiel dans des liants ternaires bas carbone, liants à base de laitier de haut-fourneau, liants au métakaolin, ciments sursulfatés et liants routiers
- Béton prêt à l’emploi et produits préfabriqués : piste de valorisation à instruire avec prudence, en intégrant les contraintes de rhéologie, de demande en eau, de chlorures, de sulfates et de durabilité.
- Techniques routières : incorporation possible dans des liants routiers ou des graves traitées
Pourquoi utiliser cendres issues de la combustion de biomasse ?
- Effet pouzzolanique et potentiel d’addition minérale pour les cendres de bagasse après activation mécanique ;
- Potentiel d’activation des liants au laitier ou au métakaolin pour les cendres de pellets grâce aux sulfates et chlorures ;
- Réduction potentielle du clinker et donc de l’empreinte carbone des liants formulés localement ;
- Création d’une filière réunionnaise de matières premières secondaires pour ciment, béton, préfabrication et travaux publics.
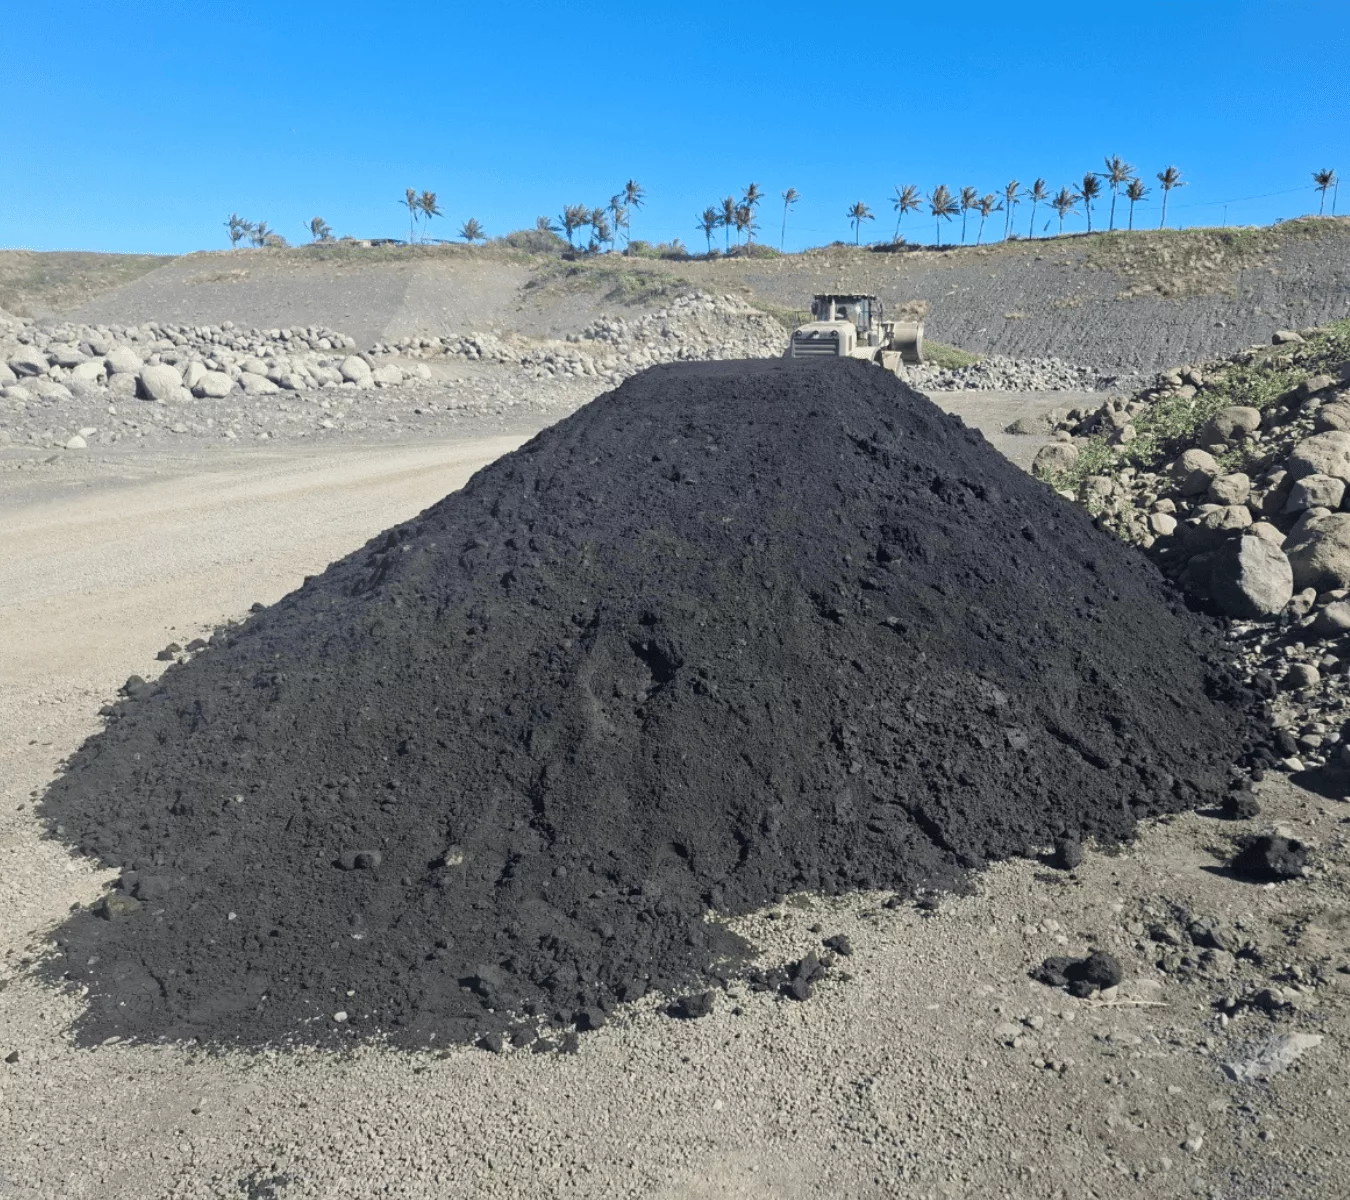
Scories issues de la combustion de biomasse
Génération des scories issues de la combustion de biomasse
Les scories de biomasse sont les fractions minérales grossières récupérées en partie basse des chaudières lors de la combustion de biomasse solide. À La Réunion, elles sont principalement associées à la combustion de pellets de bois certifiés. Elles se distinguent des cendres volantes par leur granulométrie plus grossière et par leur vocation prioritaire en filières granulaires, notamment en techniques routières.
Types d'usage
- Techniques routières : intégration en graves de sous-couche, couche de forme ou matériaux de plateforme, après vérification des performances mécaniques, environnementales et sanitaires.
- Mélanges de scories et de graves recyclées : usage pertinent pour créer un matériau local de substitution aux granulats naturels, notamment dans les opérations d’aménagement et de VRD.
- Liants routiers ou matériaux traités : une piste complémentaire à instruire lorsque les scories sont associées à des cendres ou à un liant hydraulique, sous réserve de maîtrise des sulfates, chlorures, de la teneur en carbone et des performances de lixiviation.
- Usages non structurels : plateformes industrielles, remblais sélectionnés, accès chantier, zones de stockage, sous réserve de conformité aux exigences géotechniques et environnementales du projet.
Pourquoi utiliser cendres issues de la combustion de biomasse ?
- Réduction de l’enfouissement en ISDI et sécurisation d’un débouché local pour un flux récurrent ;
- Compatibilité avec les graves recyclées de béton et les usages de travaux publics peu sensibles ;
- Amélioration possible de la portance des mélanges granulaires, sous réserve d’une formulation adaptée ;
- Valorisation locale cohérente avec les politiques publiques de réduction carbone et d’économie circulaire.
En savoir plus
Mâchefers d'incinération de déchets non dangereux (MIDND)
Génération des MIDND
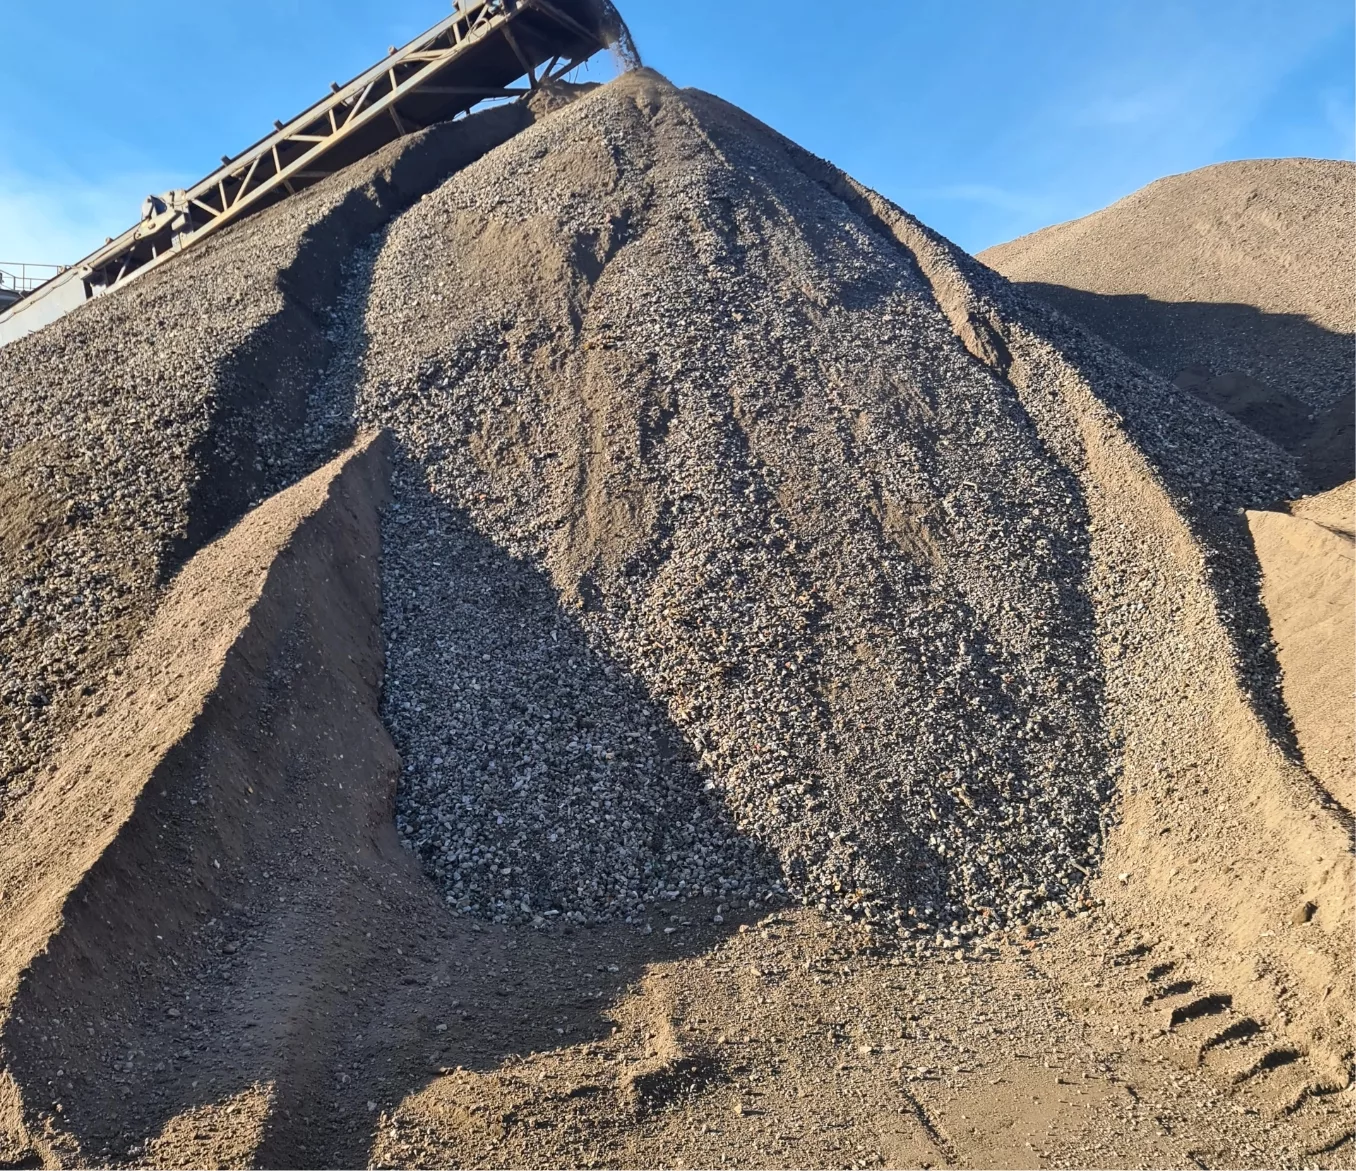
Les mâchefers d’incinération de déchets non dangereux proviennent de l’extraction des matières solides en sortie du four des installations de traitement thermique de déchets non dangereux (déchets ménagers). Ils sont recueillis séparément des cendres volantes et des cendres sous chaudière. Le gisement annuel de mâchefers bruts peut être estimé à environ 2,6 millions de tonnes, ce qui représente entre 15 et 20 % en poids brut des déchets incinérés. Actuellement, environ 90 % des mâchefers bruts produits sont valorisés dans le secteur des travaux publics, soit environ 2,3 millions de tonnes1.
Types d'usage
- Réalisation des remblais et des couches de forme
- Formulations de bétons non structuraux (VRD)
- Blocs légo en béton
Pourquoi utiliser des MIDND ?
- Valoriser un déchet en ressource : transformer les MIDND en matériau secondaire après traitement et maturation ;
- Préserver les ressources naturelles : substituer une partie des granulats naturels issus des carrières ;
- Décarboner les infrastructures : réduire les impacts liés à l’extraction, au traitement et au transport des matériaux
- Développer de nouveaux usages : intégrer les MIDND dans certaines applications, notamment les bétons non structuraux
Sable de fonderie « sable à prise chimique »
Génération des sables à prise chimique
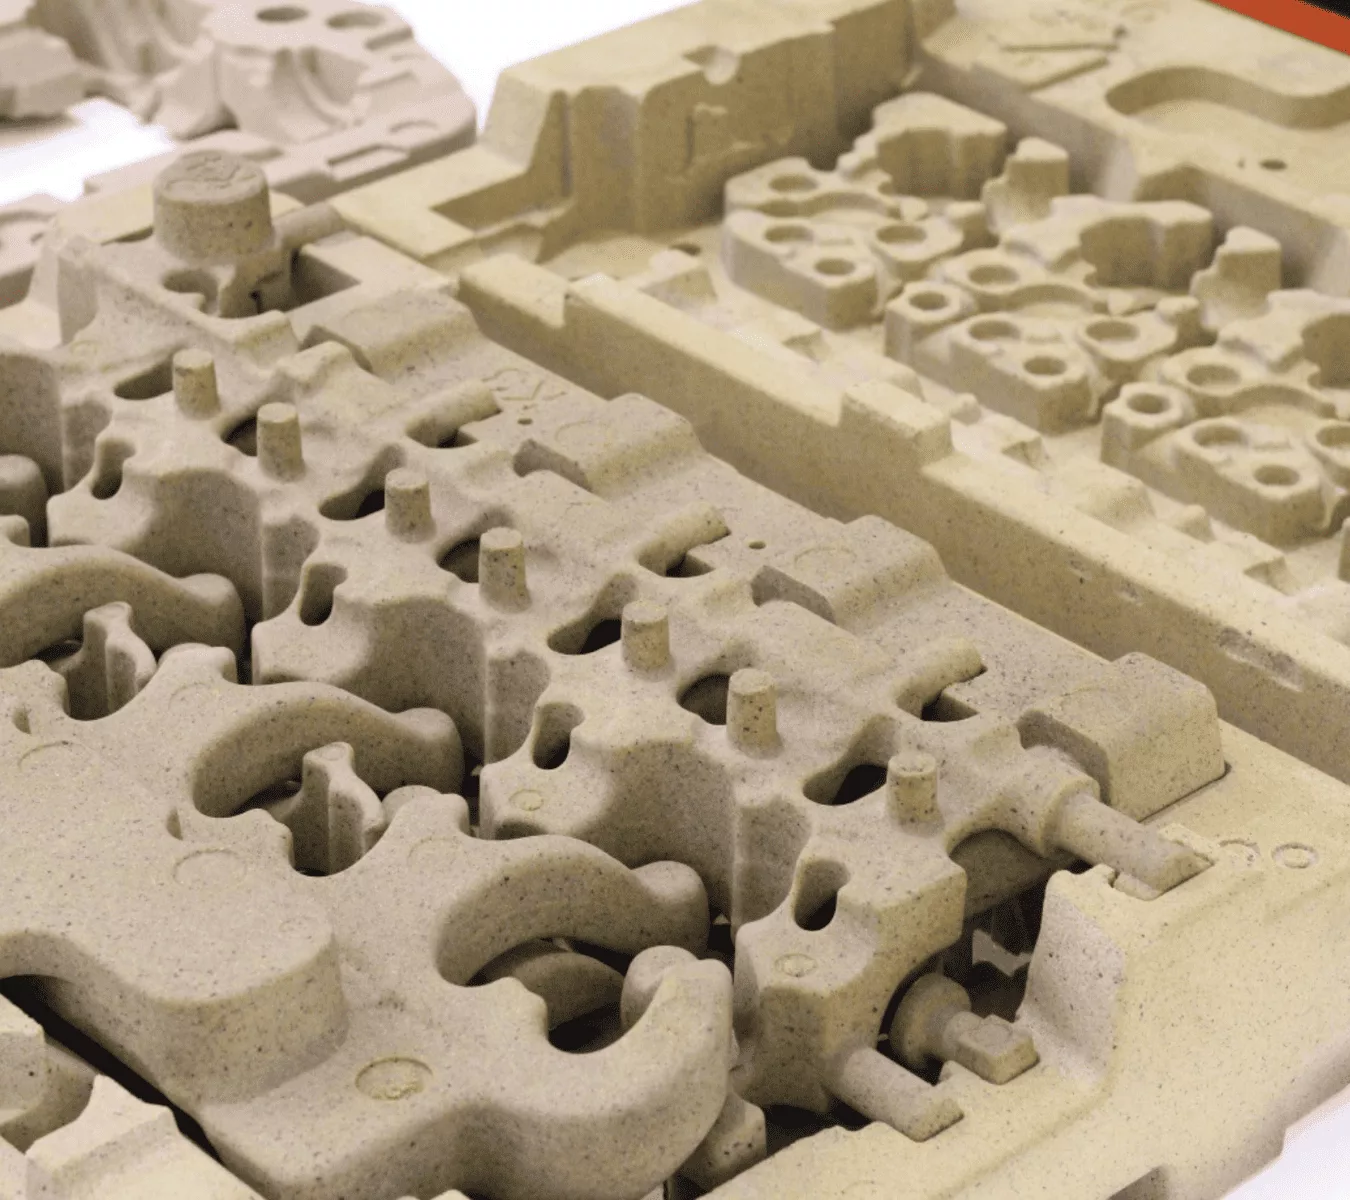
Les sables de fonderie à prise chimique sont générés par les fonderies qui utilisent des procédés de moulage et de noyautage dans lesquels les grains de sable sont assemblés à l’aide de liants chimiques. Ils proviennent principalement de la fabrication des moules et des noyaux, du décochage des pièces métalliques, du dessablage et des opérations de recyclage ou de régénération du sable.
L’industrie de la fonderie produit des pièces métalliques en remplissant une empreinte avec un alliage en fusion. Le moule est conçu pour reproduire la géométrie extérieure de la pièce, tandis que les noyaux permettent de former les cavités internes.
Le sable à prise chimique est un matériau réfractaire destiné principalement à la fabrication de moules et de noyaux pour la coulée de métaux tels que la fonte, l’acier, l’aluminium, le bronze ou d’autres alliages. Les sables de fonderie destinés à la valorisation sont issus des opérations de moulage et de noyautage au sable, généralement siliceux, lié chimiquement. Après la coulée du métal et le décochage, le sable est récupéré et régénéré. Les fractions non réutilisables dans le circuit de fonderie, en raison de leur dégradation, de leur granulométrie ou de la présence de résidus de liant, sont extraites pour être valorisées dans d’autres filières, sous réserve de leur caractérisation et de leur compatibilité avec l’usage visé.
Types d'usage
- Technique routière : utilisation en correction granulaire, comme matériau de substitution aux granulats naturels
- Cimenterie : valorisation minérale (apport en silice SiO2, alumine Al2O2 et fer AL203 pour le clinker) et apport énergétique partiel via le charbon résiduel
- Briqueterie : incorporation dans la pâte d'argile pour réguler le retrait à la cuisson et améliorer la plasticité
- Bétons et mortiers : substitution partielle du sable naturel dans la fabrication de bétons non structurels ou de pavés d'extérieur.
Pourquoi utiliser des sables à prise chimique ?
- En technique routière : utilisation optimale en mélange avec d'autres matériaux pour combler les vides et augmenter la portance globale ;
- En cimenterie : sa haute teneur en silice permet de l'utiliser directement comme matière première de substitution dans la fabrication du clinker de ciment ;
- En béton et mortiers : substitution partielle au sable naturel dans les bétons, mortiers, blocs, pavés et produits préfabriqués ;
- En briqueterie : substitution partielle des matières premières minérales et valorisation énergétique des résidus organiques ;
En savoir plus
Sable de fonderie : « sable à vert »
Génération des sables à vert
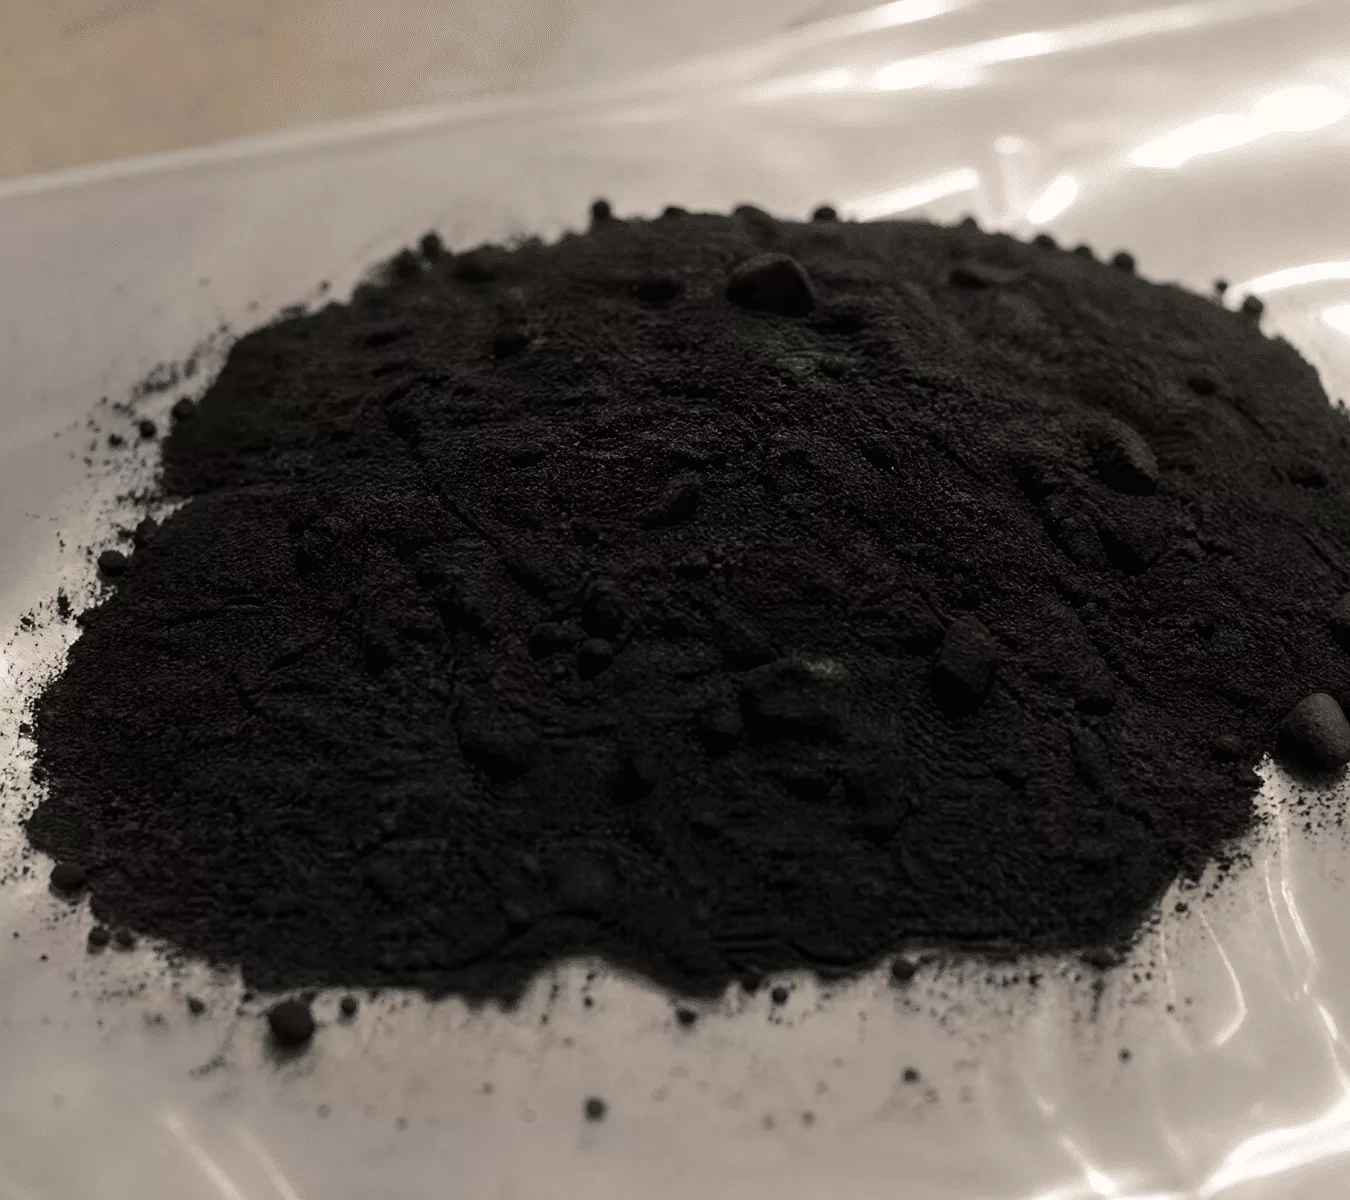
Les sables de fonderie à vert usés sont issus de la fabrication de moules dits « à vert » (en raison de l’humidité conservée par le mélange au moment de la coulée). Contrairement aux sables à prise chimique, leur cohésion ne repose pas sur une réaction de polymérisation ou de durcissement synthétique, mais sur un liant minéral naturel constitué d'argile (principalement de la bentonite activée par l'eau) et de poussier de charbon.
Les sables usés de fonderie sont issus des opérations de moulage, de noyautage, de décochage, de dessablage et de régénération des sables utilisés pour la fabrication de pièces métalliques par coulée d’alliages en fusion.
Le sable à vert est un matériau réfractaire utilisé principalement en fonderie pour mouler des pièces métalliques (fonte, bronze, aluminium, etc.).
1. Le sable est compacté autour d'un modèle pour former l'empreinte de la pièce.
2. Le métal en fusion est coulé dans le moule.
3. Au contact du métal brûlant (souvent à plus de 1300 °C), une partie de la bentonite perd définitivement ses propriétés d'agglomération (elle est « dévitalisée ») et les additifs brûlent.
4. Lors du décochage (démoulage de la pièce refroidie), le moule est détruit par vibration. Une grande partie du sable décoché est dépoussiérée, refroidie et réintroduite dans le circuit pour être remalaxée avec un complément d'eau et de bentonite neuve. La fraction trop dégradée ou trop fine qui ne peut plus être recyclée sur place est extraite du circuit.
Types d'usage
- Technique routière : utilisation en correction granulaire, comme matériau de substitution aux granulats naturels; La présence de bentonite inactive peut nécessiter un mélange avec des granulats naturels ou un traitement aux liants hydrauliques (chaux/ciment) ;
- Cimenterie : valorisation minérale (apport en silice SiO2, alumine Al2O2 et fer AL203 pour le clinker) et apport énergétique partiel via le charbon résiduel ;
- Briqueterie : incorporation dans la pâte d'argile pour réguler le retrait à la cuisson et améliorer la plasticité ;
- Bétons et mortiers : Substitution partielle du sable naturel dans la fabrication de bétons non structurels ou de pavés d'extérieur.
Pourquoi utiliser des sables à vert ?
- En technique routière : utilisation optimale en mélange avec d'autres matériaux pour combler les vides et augmenter la portance globale ;
- En cimenterie : comme matière première de substitution dans la fabrication du clinker de ciment ;
- En béton : utilisé comme filler, il améliore la compacité, néanmoins la présence de bentonite augmente la consommation d’eau entraînant une perte de résistance mécanique nécessitant d’ajouter plus de plastifiants ;
- En briqueterie : joue un rôle d’anti-retrait des argiles naturelles et améliore la phase de séchage.
En savoir plus
Fumée de silice
Génération de la fumée de silice
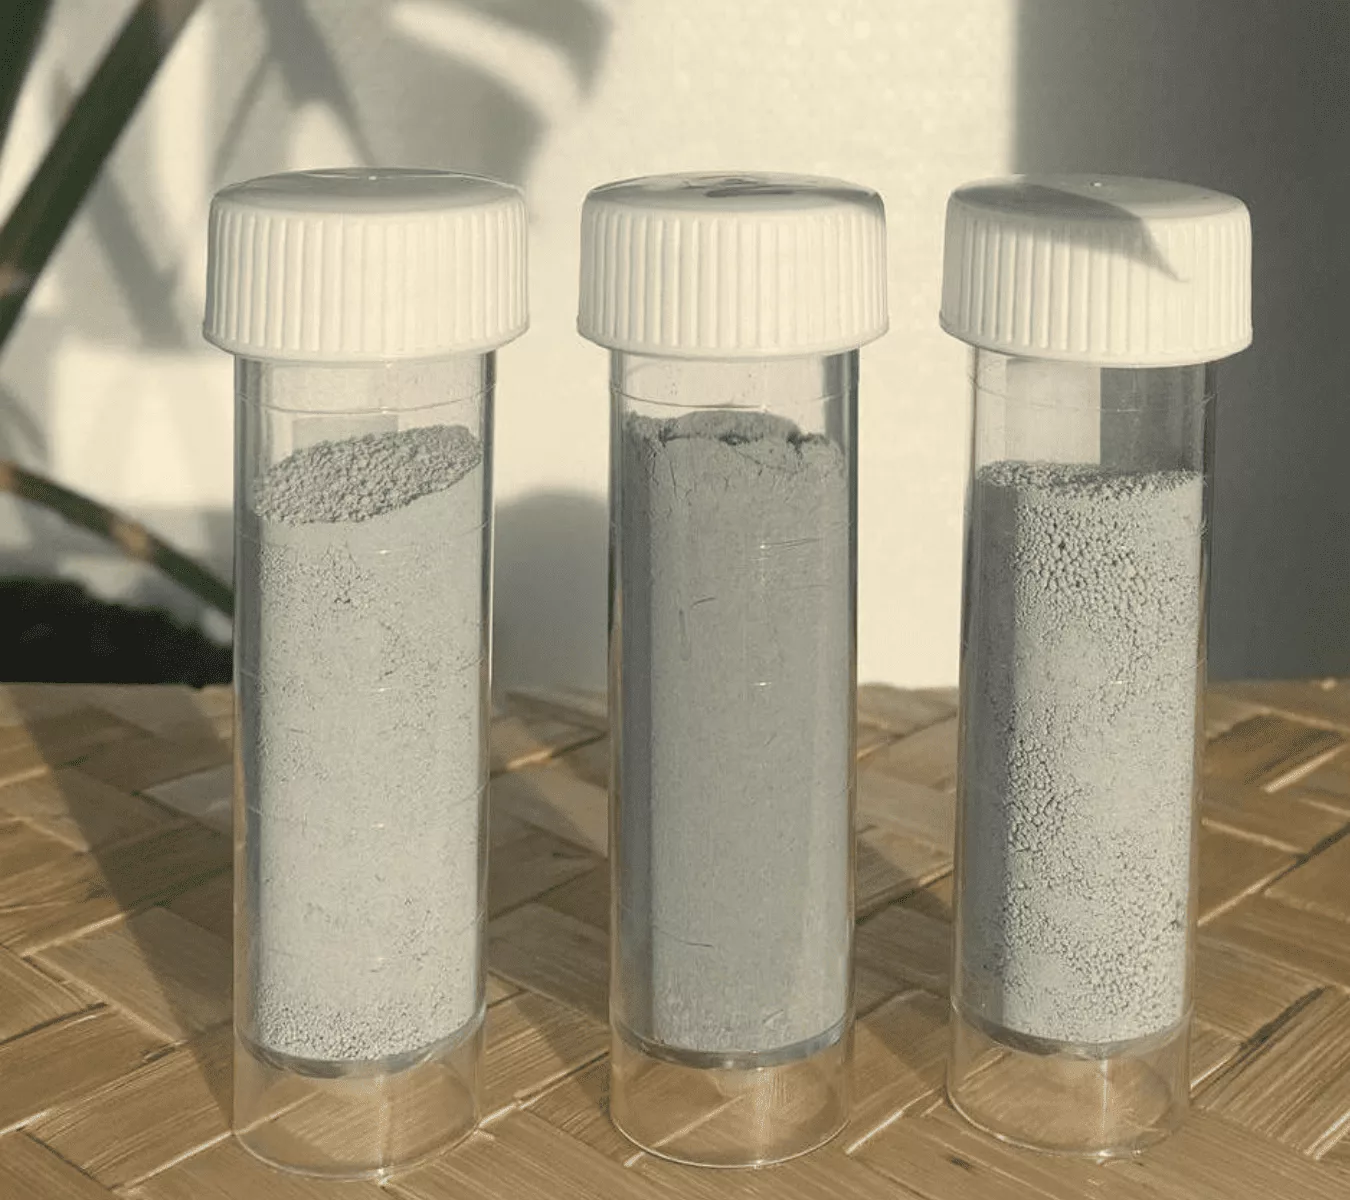
La fumée de silice est un co-produit recueilli par filtration lors du processus de fabrication du silicium métal dans des fours à arc.
La fumée de silice non densifiée (ND) a une densité apparente faible qui rend sa manipulation difficile. Par un traitement de densification, il est possible d’augmenter sa densité apparente et ainsi faciliter son transport, son stockage et sa manipulation. La densification peut être mécanique (DM ≈ 450 kg/m3) ou pneumatique (DP ≈ 650 kg/m3) et ne change pas les propriétés physico-chimiques du produit. Lors de son introduction au malaxeur, la fumée de silice retrouve sa densité initiale.
La fumée de silice est également disponible sous forme de slurry : suspension aqueuse composée à 50 % en masse de fumée de silice. Le slurry est un produit stable dans le temps, avec une basse viscosité et donc facile à pomper et à utiliser. Son procédé de fabrication conduit à un produit très finement dispersé dans l’eau et donc dans le béton lors du malaxage.
Types d'usage
- Bétons à haute et ultra haute performance (augmentation des performances)
- Bétons projetés (amélioration du rebond)
- Bétons résistants aux agressions externes
- Bétons à faible empreinte carbone
- Ciment/Fibrociment
Pourquoi utiliser la fumée de silice ?
- Augmentation des résistances ;
- Amélioration de la compacité (E/L plus faible) ;
- Diminution de la porosité ;
- Amélioration de la durabilité (carbonatation, attaque chlorure, alcali-réaction, réaction sulfatique interne, résistance aux agressions chimiques, gel/dégel, chaleur d’hydratation) ;
- Amélioration de la finition du parement : plus lisse et homogène ;
- Diminution du rebond (béton projeté).
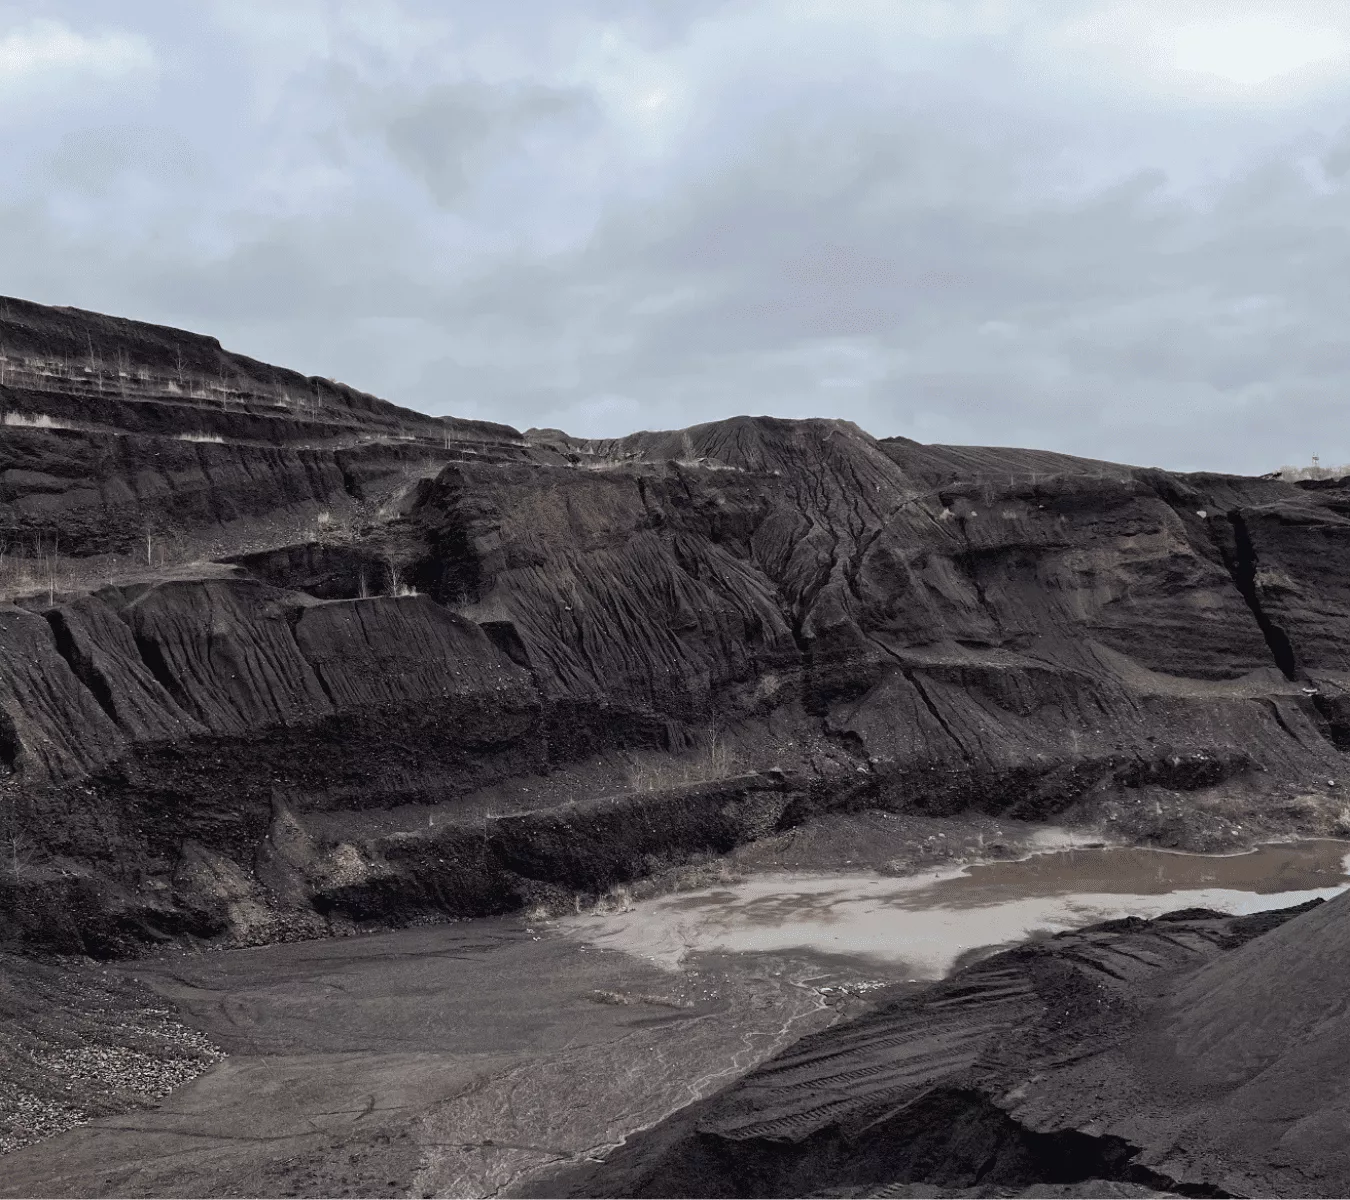
Schistes houillers
Les schistes houillers sont des matériaux alternatifs issus de l’industrie charbonnière. Il s’agit des roches extraites en même temps que le produit principal qui est le charbon.
En savoir plus
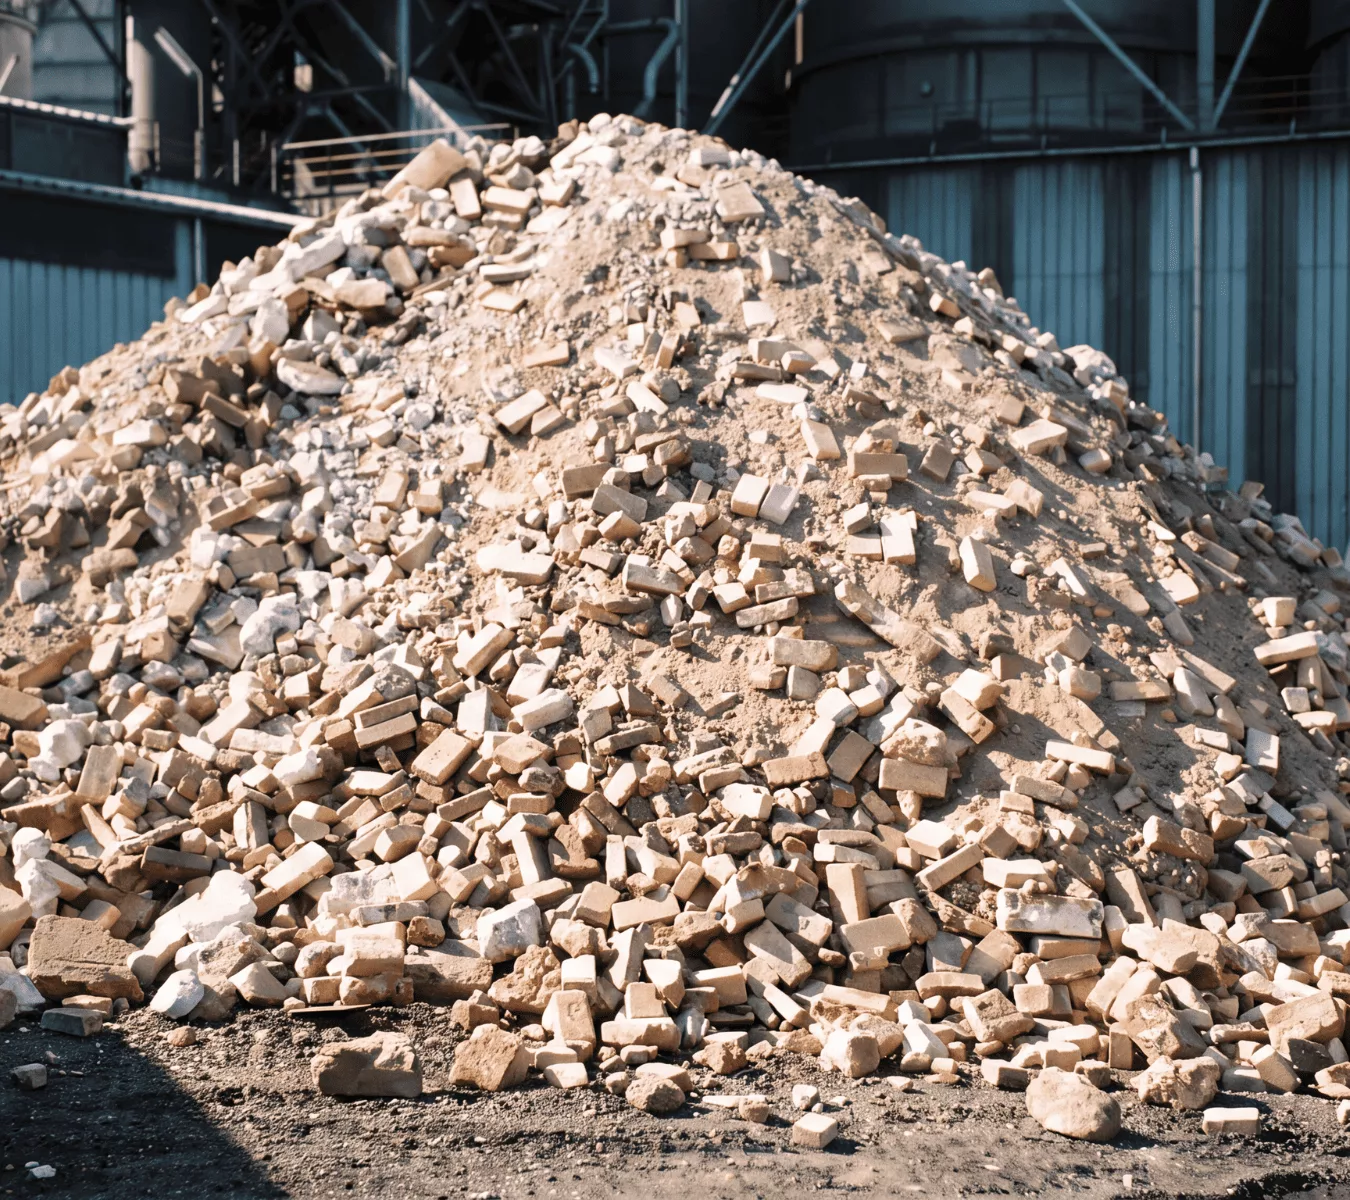
Réfractaires usagés
Les revêtements réfractaires usagés ont des propriétés de résistance aux très hautes températures. Ils sont utilisés pour la création et la réfection de toute installation nécessitant la conservation de la chaleur et la résistance aux fortes températures.